东莞市佑亿精密自动化设备有限公司

多工位机械手的工位数量应该如何确定?
发布时间:2026-10-13 15:55:01 浏览:1次 责任编辑:东莞佑亿设备
在冲压自动化生产线的规划过程中,多工位机械手的工位数量是一个需要提前确认的关键参数。工位数量确定得不合理,可能出现机械手配置过多、设备投入增加,也可能因为工序衔接不顺畅,导致冲床等待、工件转移困难,影响整条生产线的实际产能。
尤其是在汽车零部件、家电钣金、五金冲压等生产场景中,同一产品可能需要经过冲孔、拉伸、翻边、整形等多道工序。企业在选择多工位机械手时,不能只根据产品的工序名称直接确定工位数量,还需要结合模具结构、冲床数量、工件转移方式和目标生产节拍进行判断。
那么,多工位机械手的工位数量到底应该如何确定?
一、先区分冲压工序数量与机械手工位数量
确定机械手工位数量之前,需要先明确一个概念:产品的冲压工序数量,不一定等于机械手需要转移的工位数量。
例如,一个钣金件需要经过冲孔、拉伸、修边和翻边四道工序。如果这些工序分别由四台冲床完成,机械手就需要根据生产线布局,将工件从前一道工序转移到下一道工序。
但如果其中两道工序可以通过复合模具在同一台冲床上完成,那么实际需要的工件转移次数可能减少。
因此,工位数量应该根据实际生产流程确定,而不是直接按照工序名称进行计算。
在项目规划阶段,建议先整理清楚以下信息:
产品需要经过哪些冲压工序;
每道工序使用单独模具还是复合模具;
工序之间是否需要转移工件;
每道工序由哪台冲床完成;
是否存在人工检测、翻面或其他辅助操作;
成品从最后一道工序如何下料。
这些信息确定后,才能进一步判断机械手需要连接多少个工位。
二、根据产品的实际冲压工艺确定工位数量
产品工艺是确定多工位机械手工位数量的首要依据。
以一个需要经过四道工序的金属冲压件为例:
落料 → 冲孔 → 拉伸 → 整形
如果每道工序分别使用一台冲床,那么生产线需要考虑四个加工工位,以及工件在这些工位之间的转移方式。
在这种情况下,机械手需要完成:
将落料后的工件转移至冲孔工位;
将冲孔后的工件转移至拉伸工位;
将拉伸后的工件转移至整形工位;
将完成整形的工件送至下料位置。
不过,机械手的实际工位配置还要看设备结构。有些方案会将成品下料纳入机械手动作,有些则采用独立下料机构。
如果工件在不同工序之间需要翻转、改变抓取位置,或者某一道工序存在特殊的取件要求,也需要在设计阶段一并考虑。
因此,企业应先确定产品的完整工艺流程,再由机械手厂家结合冲床和模具布局制定转移方案。
三、单台多工位冲床与多台冲床联线,选型思路不同
多工位机械手既可能用于单台冲床内部的多工位模具,也可能用于多台冲床之间的自动化联线。两种场景的工位数量确定方式存在明显区别。
1. 单台冲床配合多工位模具
如果一台冲床使用多工位级进模或其他多工位模具,模具内部已经设置了多个加工位置。
这时需要确认:
模具实际包含多少个工位;
每个工位之间的距离;
工件在模具内部如何移动;
机械手是否需要介入工位间转移;
机械手是否需要完成额外的上下料动作。
需要注意,级进模内部的材料送料与多工位机械手转移工件,并不是同一种工作方式。采用级进模时,材料通常通过送料机构在模具内部逐步推进,不一定需要多工位机械手介入。
只有在机械手确实承担模具工位之间的工件搬运时,才需要根据对应的转移任务确定机械手配置。
2. 多台冲床组成的联线生产
如果产品需要经过多台冲床分别加工,机械手通常承担冲床之间的工件转移任务。
例如,三台冲床分别完成冲孔、拉伸和整形,机械手需要根据设备布局完成工件在三台冲床之间的连续转移。
此时,工位数量不仅与工序有关,还与冲床数量、设备间距、模具高度和工件取放方向有关。
如果不同冲床之间的距离较大,或者工件需要改变姿态,机械手的结构和运动方式也可能随之变化。
因此,多台冲床联线不能只根据冲床数量确定机械手工位数量,还需要分析每个工位之间的实际转移关系。
四、确定工位数量时,要考虑工件转移次数
工件需要转移多少次,是判断机械手配置的重要依据。
例如,某产品需要经过五道独立加工工序,且每道工序分别使用一台冲床。若工件从第一台冲床依次进入第二、第三、第四和第五台冲床,那么加工工位之间至少存在四次工位间转移,此外还需要考虑初始上料和最终下料。
但这并不意味着机械手必须简单地按照“五个工位”进行配置。
实际方案中,初始上料可能由独立上料机构完成,成品下料也可能采用输送带或其他下料设备。部分转移任务还可能由不同机械手分段完成。
所以,在设计过程中,建议绘制完整的工件流转图,标明每一次取件、放件和转移动作。
这样更容易判断机械手需要承担哪些任务,也能避免重复配置设备。
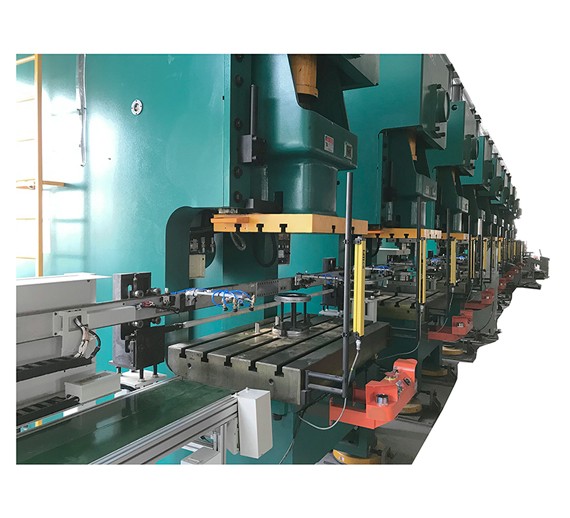
五、工位间距会影响机械手结构,不能只看工位数量
即使两条冲压生产线的工位数量相同,机械手方案也可能完全不同。
例如,两条生产线都需要连接四台冲床,但一条生产线的冲床排列紧凑,另一条生产线的冲床间距较大。两种布局对机械手的横向行程、结构刚性和安装空间要求就会不同。
确定工位数量的同时,还需要测量:
相邻冲床的中心距;
模具中心位置;
模具台面高度;
工件取出和放入位置;
机械手的安装高度;
机械手横移和升降所需空间。
如果工位之间的距离较大,机械手需要更长的转移行程;如果模具内部空间有限,则需要重新评估夹具尺寸和运动轨迹。
因此,工位数量决定需要完成多少个位置之间的转移,工位间距则决定机械手需要怎样完成这些转移。 两项参数需要同时确定。
六、生产节拍决定多个工位能否稳定协同
工位数量确定之后,还需要检查机械手能否满足生产节拍。
例如,某条冲压生产线的目标节拍为每分钟30次冲压,理论上每个冲压循环约为2秒。
如果机械手需要在这个循环内完成取件、抬升、横移、放件、松夹和安全退出等动作,就必须核实整套动作是否能够在允许的时间窗口内完成。
这里需要注意,实际项目中的可用转移时间并不一定等于完整的2秒。它还受到冲床运动位置、机械手与冲床同步控制方式以及模具安全要求的影响。
如果增加工位后,机械手需要承担更长的运动距离、更多的夹具动作或者更复杂的工件姿态调整,整个动作周期就可能增加。
因此,工位数量不能只根据工艺需求确定,还需要进行节拍校核。
当机械手的转移时间无法满足冲床运行要求时,可以考虑调整设备布局、优化夹具、重新规划转移轨迹,或者采用分段转移方案,而不是一味提高机械手运行速度。
七、工件形状和重量也会影响工位配置
不同冲压件对工件转移方式的要求不同。
对于重量较轻、结构简单的平板件,抓取和搬运相对容易,机械手可以根据工位布局完成连续转移。
但对于大型钣金件、深拉伸件或形状不规则的冲压件,工件的重心、刚性和抓取位置都会影响机械手设计。
例如,深拉伸件可能需要专用夹具,部分产品还需要在转移过程中改变姿态。如果夹具较大或者工件在搬运过程中容易摆动,就需要额外考虑模具空间、机械手负载和运动轨迹。
因此,当产品结构复杂时,不能仅凭工序数量确定机械手配置。应当先验证工件在各个工位之间能否稳定抓取、顺利转移并准确放入模具。
八、工位数量增加后,设备成本和维护要求也会变化
工位数量并不是越多越好。
工位增加,通常意味着需要协调更多加工位置,也可能增加夹具、控制逻辑、安装空间和调试工作量。
如果产品实际只需要三道独立冲压工序,却为了追求自动化程度而增加不必要的转移工位,就可能造成设备配置复杂、投资增加,而产能并没有相应提升。
反过来,如果工位配置过少,部分工序仍然需要人工搬运或额外设备转移,也可能影响整条生产线的连续性。
因此,比较合理的做法是根据实际工艺确定必要的加工工位,再根据工件转移任务设计机械手结构。
在满足生产节拍、设备安全和工件定位要求的前提下,尽量减少不必要的转移动作,通常更有利于后期生产和维护。
九、确定多工位机械手工位数量,需要提前提供哪些资料?
企业在向冲床机械手厂家咨询方案时,建议提前准备以下资料。
确认项目 | 具体内容 | 主要用途 |
产品工艺 | 每道冲压工序及加工顺序 | 确定工位需求 |
冲床数量 | 单台冲床或多台联线 | 确定转移方式 |
冲床参数 | 吨位、型号、实际运行SPM | 校核生产节拍 |
模具参数 | 模具尺寸、中心位置、开模高度 | 判断取放空间 |
工位间距 | 相邻模具或冲床中心距 | 确定运动行程 |
工件参数 | 尺寸、重量、材料厚度 | 确定负载和夹具 |
抓取方式 | 机械夹持、真空吸取等 | 确定夹具结构 |
工件姿态 | 是否需要翻转或改变方向 | 确定运动动作 |
目标产能 | 每分钟或每小时产量 | 校核整体方案 |
现场布局 | 设备位置、安装空间和安全区域 | 判断方案可实施性 |
如果是已有冲压生产线改造,最好同时提供现场照片、冲床布局图和模具图纸。对于工件形状复杂或者转移路线较特殊的项目,还可以提供工件三维模型,便于进行运动轨迹和干涉分析。
资料越完整,机械手厂家越容易判断工位数量、机械结构及夹具方案是否合理。
十、选型案例:三道工序的冲压件应该配置几个工位?
假设某金属零件需要完成冲孔、拉伸和整形三道工序,且三道工序分别由三台冲床完成。
在这种情况下,方案设计通常需要考虑三个加工工位之间的衔接,以及工件进入第一道工序前的上料和最后一道工序后的下料。
如果采用独立上料设备,机械手负责三台冲床之间的工件转移,并由独立机构完成成品下料,那么机械手主要负责前后工位之间的转移任务。
但如果机械手还需要承担初始上料、成品取出或者工件翻转,所需动作和夹具配置就会发生变化。
如果其中两道工序能够通过复合模具完成,实际加工工位及工件转移关系也可能减少。
因此,这个案例不能仅凭“三道工序”就直接确定机械手的最终配置。还需要结合冲床布局、模具结构、工件取放方式和目标节拍进行设计。
这也是多工位机械手选型时需要由工艺、模具和自动化设备共同确认的原因。
结语
多工位机械手的工位数量,应该根据产品实际冲压工艺、加工设备布局和工件转移任务综合确定,而不是简单按照冲压工序数量进行配置。
对于单台冲床配合多工位模具的生产方式,需要重点确认模具内部的加工与转移方式;对于多台冲床组成的联线生产,则需要重点分析冲床数量、工位间距、工件取放方向和机械手运动行程。
在实际选型过程中,还应同时核实工件重量、夹具结构、冲床节拍和现场安装空间。
对于汽车零部件、家电钣金和五金冲压等自动化项目,建议先明确产品工艺流程和工件流转路线,再由机械手厂家结合冲床与模具参数制定方案。这样既能避免工位配置过多造成不必要的投入,也能减少工位不足带来的人工转移和生产等待问题。